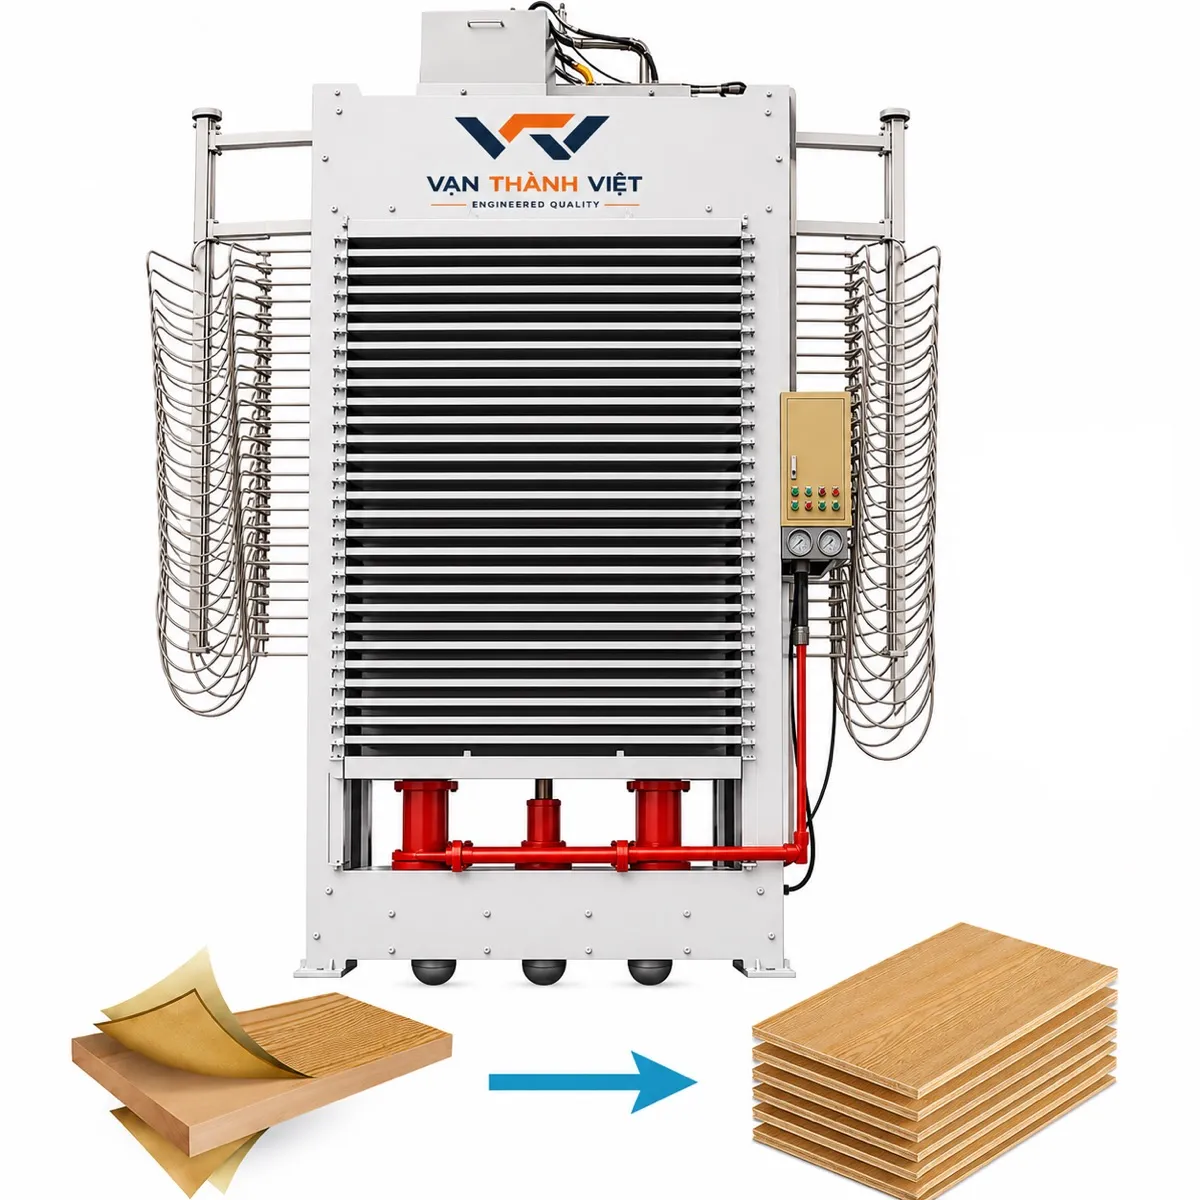
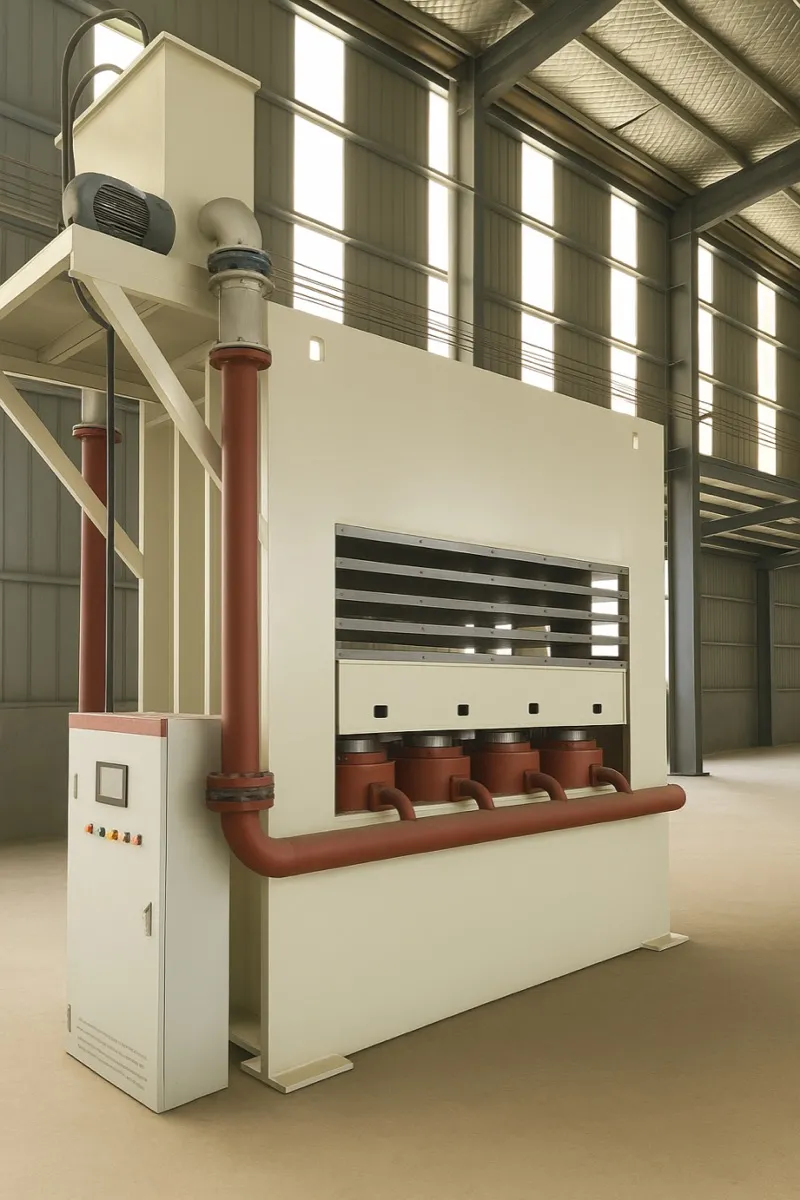
VTV-RYJ25
Máy ép nóng 25 khe
25-opening hot press machine
Thông số kỹ thuật
| STT | Hạng mục / Item | Thông số / Spec | Đơn vị | SL |
|---|---|---|---|---|
| 1 | Máy ép nhiệt 25 khe 25-opening hot press machine | Khung đôi / Double frame | 01 | |
| 2 | Khung chính máy (máy khung đôi Q235) Tiêu chuẩn GB/T3274-2025 Main machine frame (Q235 double-frame) GB/T3274-2025 standard | Dày 30 / Thickness 30 | mm | 01 |
| 3 | Khung trên Upper frame | 900 | mm | |
| 4 | Khung dưới Lower frame | 900 | mm | |
| 5 | Mặt bàn ép (DxRxC) Đường cấp nhiệt 2 vào 2 ra (không xẻ rãnh) Hot platen (L×W×T), 2 inlets 2 outlets heating line (without grooves) | 2700×1370×~52 Khoan ngang / Horizontal drilling | mm | 26 |
| 6 | Khoảng cách các mặt bàn Distance between platens | 70 -100 | mm | |
| 7 | Hành trình pittong Piston stroke | 1750 - 2500 | mm | |
| 8 | Bàn động cao Moving table height | 400 | mm | 01 |
| 9 | Pittong ép Wuxi Thượng Hải crom Wuxi Shanghai chrome-plated hydraulic cylinder | 260 | mm | 06 |
| 10 | Lực ép Pressing force | 800 | T | |
| 11 | Thùng dầu (DxRxC) Oil tank (L×W×H) | 1350×1250×1100 | mm | 01 |
| 12 | Bơm hành trình Hang Kong Thượng Hải Động cơ Hang Kong Shanghai travel pump motor | Bơm 400 / Pump 400, 15 | ml/r Kw | 02 02 |
| 13 | Bơm áp Hang Kong Thượng Hải Động cơ Hang Kong Shanghai pressure pump motor | 31.5 7.5 | mpA Kw | 01 01 |
| 14 | Tổng động cơ Total motor power | 37.5 | Kw | |
| 15 | Bộ điều khiển PLC màn hình cảm ứng PLC control system with touch screen | Tủ hiện đại / Modern cabinet |
Ghi chú kỹ thuật
-
Chúng tôi sử dụng hệ thống tủ điện tân tiến nhất hiện nay, có chia giai đoạn tăng áp, chia giai đoạn xả ẩm giúp ván thành phẩm phẳng hơn, rút ngắn thời gian ép ván:
-
1, Giai đoạn 1: Ép thấp giãn phẳng
-
Thao tác: Cấp áp suất thấp cho máy (ví dụ máy 15 tầng khoảng 1.5 MPa), giữ trong 2 phút (120 giây).
-
Tác dụng: Giúp từng tấm veneer được giãn đều và trải phẳng hoàn toàn, giảm biến dạng ở các công đoạn sau.
-
2, Giai đoạn 2: Tăng áp thoát ẩm
-
Thao tác: Tăng áp suất lên mức tiêu chuẩn và giữ trong 6–10 phút (400–600 giây).
-
Sau 400 giây tiến hành xả ẩm một lần, mỗi lần 30–60 giây.
-
Tác dụng: Giúp hơi nước bên trong tấm ván thoát ra kịp thời, tránh hiện tượng phồng rộp hoặc tách lớp.
-
3, Giai đoạn 3: Giữ áp định hình
-
Thao tác: Sau 400 giây, giảm áp suất xuống khoảng 2 MPa và duy trì ổn định.
-
Tác dụng: Tránh xuất hiện vân “xương sườn” trên bề mặt ván, đảm bảo độ dày đồng đều và bề mặt phẳng hơn.
-
4, Giai đoạn cuối: Xả ẩm cuối và xả áp
-
Thao tác: Thực hiện lần xả ẩm cuối cùng, giữ áp ổn định ở 2 MPa trong 100 giây rồi tiến hành xả áp.
-
Tác dụng: Giảm độ ẩm trong ván xuống mức thấp nhất, đảm bảo thành phẩm không cong vênh và đạt tiêu chuẩn độ dày.
Máy cùng nhóm
-
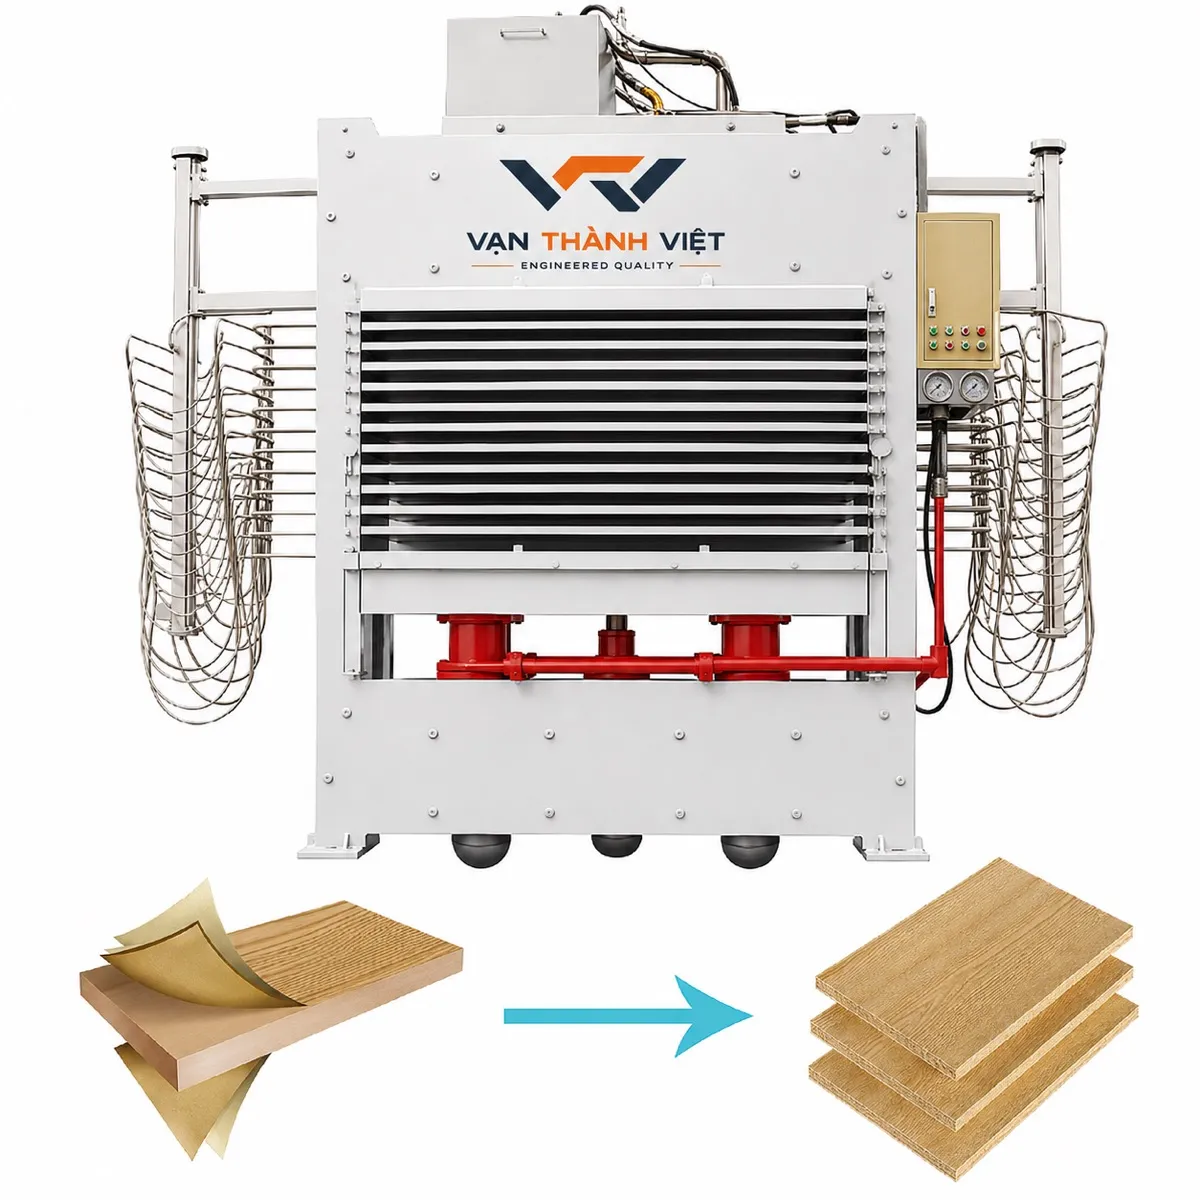 VTV-RYJ20
Máy ép nóng 20 khe
opening hot press machine
- Lực ép
- 800 T
- Tổng động cơ
- 29.5 Kw
-
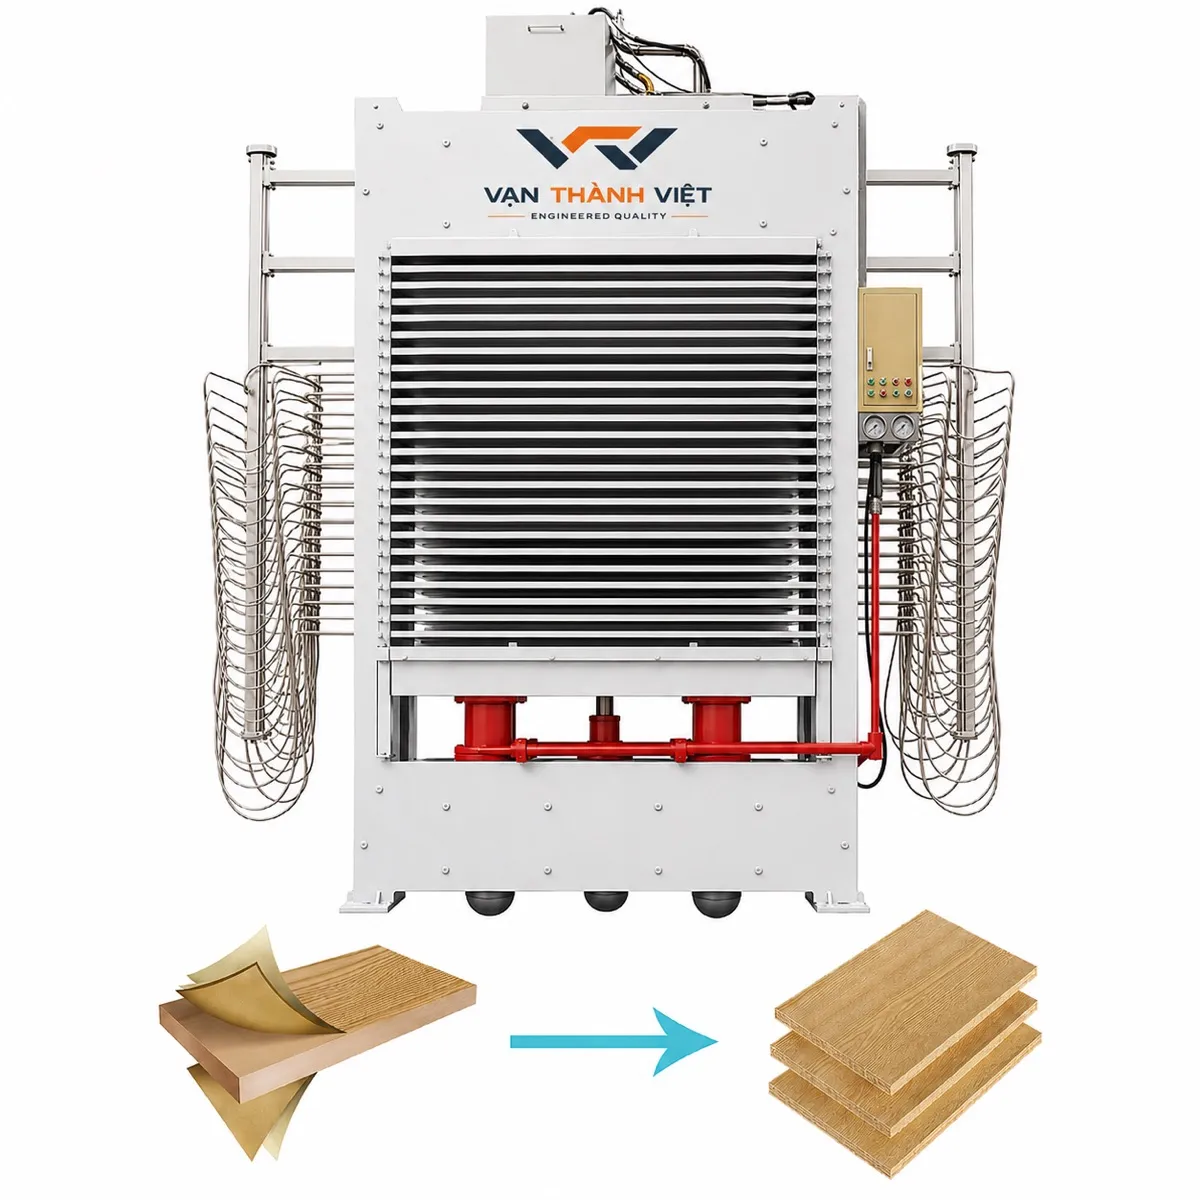 VTV-RYJ35
Máy ép nóng 35 khe
35-opening hot press machine
- Lực ép
- 800 T
- Tổng công suất
- 56 Kw
-
 VTV-RYJ6-48
MÁY ÉP NÓNG 6 TẦNG 48 FEET
48 FEET 6-LAYER HOT PRESS MACHINE
- Trọng lượng máy
- 33 Tons
Cần cấu hình máy cho xưởng của bạn?
Cho biết loại ván, khổ ván và sản lượng mong muốn — chúng tôi báo lại cấu hình và giá trong ngày làm việc.