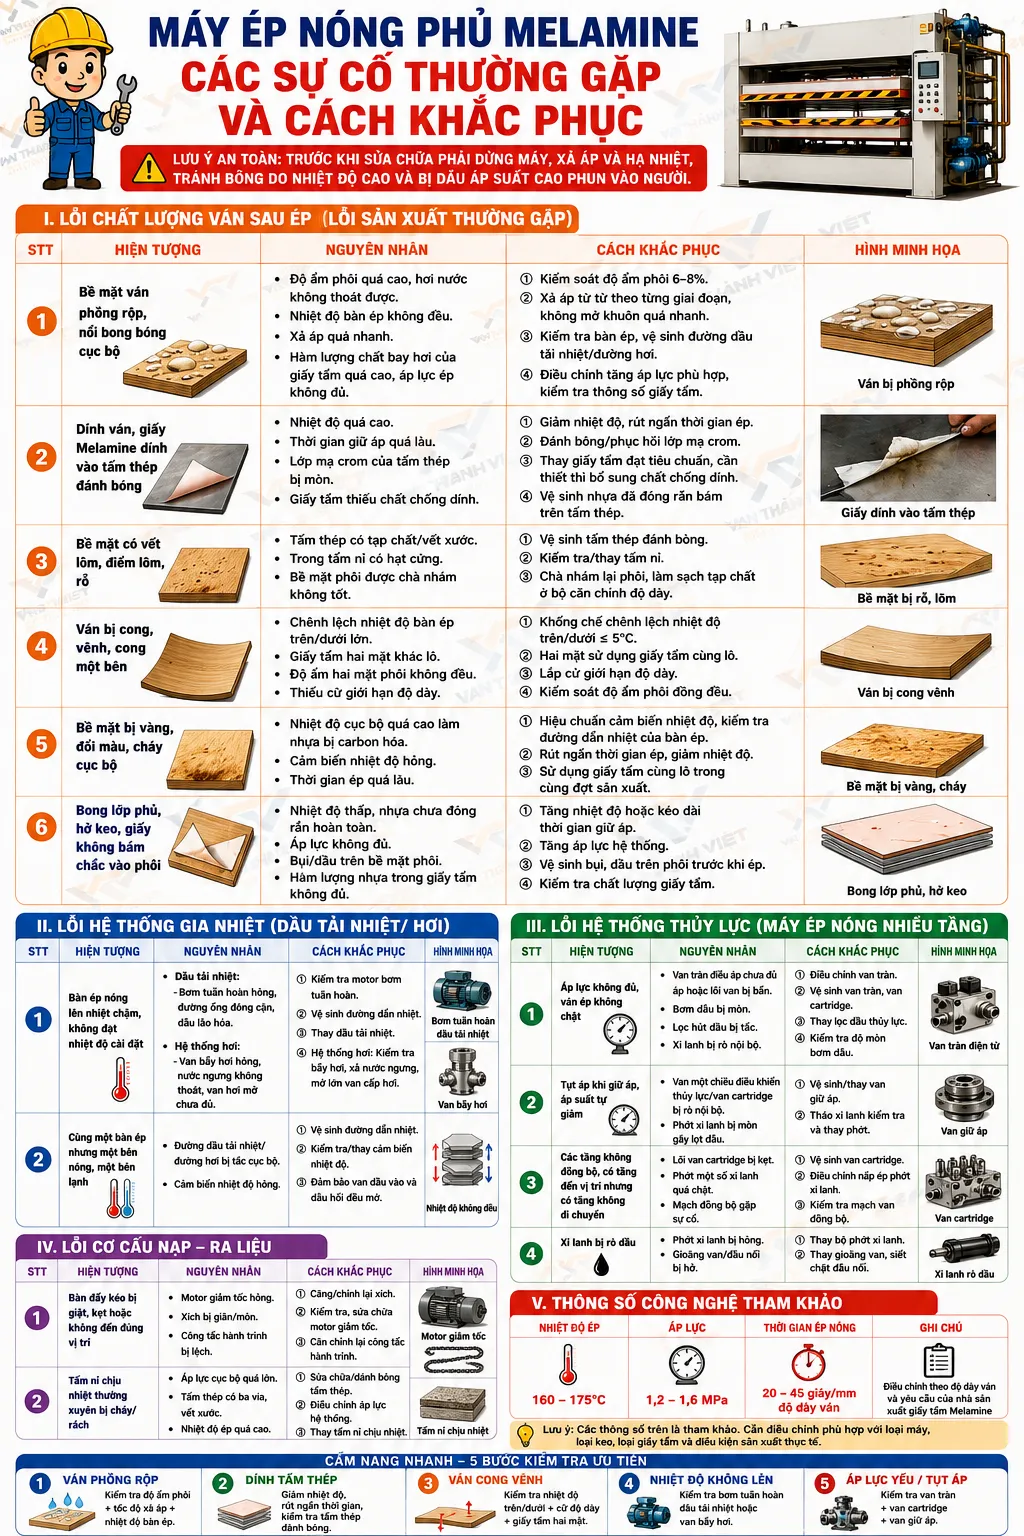
⚠️ An toàn: Trước khi sửa chữa phải dừng máy, xả áp và hạ nhiệt, tránh bỏng do nhiệt độ cao và bị dầu áp suất cao phun vào người.
I. LỖI CHẤT LƯỢNG VÁN SAU ÉP
| STT | Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|---|
| 1 | Bề mặt ván phồng rộp, nổi bong bóng cục bộ | ① Độ ẩm phôi quá cao, hơi nước không thoát được. ② Nhiệt độ bàn ép không đều. ③ Xả áp quá nhanh. ④ Hàm lượng chất bay hơi của giấy tẩm quá cao, áp lực ép không đủ. | ① Kiểm soát độ ẩm phôi 6–8%. ② Xả áp từ từ theo từng giai đoạn, không mở khuôn quá nhanh. ③ Kiểm tra bàn ép, vệ sinh đường dầu tải nhiệt/đường hơi. ④ Điều chỉnh tăng áp lực phù hợp, kiểm tra thông số giấy tẩm. |
| 2 | Dính ván, giấy Melamine dính vào tấm thép đánh bóng | Nhiệt độ quá cao; thời gian giữ áp quá lâu; lớp mạ crom của tấm thép bị mòn; giấy tẩm thiếu chất chống dính. | ① Giảm nhiệt độ, rút ngắn thời gian ép. ② Đánh bóng/phục hồi lớp mạ crom. ③ Thay giấy tẩm đạt tiêu chuẩn, cần thiết thì bổ sung chất chống dính. ④ Vệ sinh nhựa đã đóng rắn bám trên tấm thép. |
| 3 | Bề mặt có vết lõm, điểm lõm, rỗ | Tấm thép có tạp chất/vết xước; trong tấm nỉ có hạt cứng; bề mặt phôi được chà nhám không tốt. | ① Vệ sinh tấm thép đánh bóng. ② Kiểm tra/thay tấm nỉ. ③ Chà nhám lại phôi, làm sạch tạp chất ở bộ căn chỉnh độ dày. |
| 4 | Ván bị cong, vênh, cong một bên | Chênh lệch nhiệt độ giữa bàn ép trên/dưới lớn; giấy tẩm hai mặt khác lô; độ ẩm hai mặt phôi không đồng đều; thiếu cữ giới hạn độ dày. | ① Khống chế chênh lệch nhiệt độ trên/dưới ≤5°C. ② Hai mặt sử dụng giấy tẩm cùng một lô. ③ Lắp cữ giới hạn độ dày. ④ Kiểm soát độ ẩm phôi đồng đều. |
| 5 | Bề mặt bị vàng, đổi màu, cháy cục bộ | Nhiệt độ cục bộ quá cao làm nhựa bị carbon hóa; cảm biến nhiệt độ hỏng; thời gian ép quá lâu. | ① Hiệu chuẩn cảm biến nhiệt độ, kiểm tra đường dẫn nhiệt của bàn ép. ② Rút ngắn thời gian ép, giảm nhiệt độ. ③ Sử dụng giấy tẩm cùng một lô trong cùng đợt sản xuất. |
| 6 | Bong lớp phủ, hở keo, giấy không bám chắc vào phôi | Nhiệt độ thấp, nhựa chưa đóng rắn hoàn toàn; áp lực không đủ; bụi/dầu trên bề mặt phôi; hàm lượng nhựa trong giấy tẩm không đủ. | ① Tăng nhiệt độ hoặc kéo dài thời gian giữ áp. ② Tăng áp lực hệ thống. ③ Vệ sinh bụi và dầu trên phôi trước khi ép. ④ Kiểm tra chất lượng giấy tẩm. |
II. LỖI HỆ THỐNG GIA NHIỆT
| STT | Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|---|
| 1 | Bàn ép nóng lên nhiệt chậm, không đạt nhiệt độ cài đặt | Dầu tải nhiệt: motor bơm tuần hoàn hỏng, đường ống đóng cặn/cốc hóa, dầu tải nhiệt lão hóa. Hệ thống hơi: van bẫy hơi hỏng, nước ngưng không thoát, van hơi mở chưa đủ. | Kiểm tra motor bơm tuần hoàn; vệ sinh đường dẫn nhiệt; thay dầu tải nhiệt. Đối với máy hơi: kiểm tra bẫy hơi, xả nước ngưng trong bàn ép, mở lớn van cấp hơi. |
| 2 | Cùng một bàn ép nhưng một bên nóng, một bên lạnh | Đường dầu tải nhiệt/đường hơi bị tắc cục bộ; cảm biến nhiệt độ hỏng. | Vệ sinh đường dẫn nhiệt; kiểm tra/thay cảm biến nhiệt; đảm bảo toàn bộ van dầu vào và dầu hồi đều mở. |
III. LỖI HỆ THỐNG THỦY LỰC
| STT | Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|---|
| 1 | Áp lực không đủ, ván ép không chặt | Van tràn điều áp chưa đủ áp hoặc lõi van bị bẩn/kẹt; bơm dầu bị mòn; lọc hút dầu bị tắc; xi lanh bị rò nội bộ. | Điều chỉnh van tràn; vệ sinh van tràn và van cartridge; thay lọc dầu thủy lực; kiểm tra độ mòn bơm dầu. |
| 2 | Tụt áp khi giữ áp, áp suất tự giảm | Van một chiều điều khiển thủy lực/van cartridge bị rò nội bộ; phớt xi lanh bị mòn gây lọt dầu. | Vệ sinh hoặc thay van giữ áp; tháo xi lanh kiểm tra và thay phớt. |
| 3 | Các tầng bàn ép không đồng bộ, có tầng đến vị trí nhưng có tầng không di chuyển | Lõi van cartridge bị kẹt; phớt một số xi lanh quá chặt; mạch đồng bộ gặp sự cố. | Vệ sinh van cartridge; điều chỉnh nắp ép phớt xi lanh; kiểm tra mạch van đồng bộ. |
| 4 | Xi lanh bị rò dầu | Phớt xi lanh bị hỏng; gioăng van/đầu nối đường ống bị hở. | Thay toàn bộ bộ phớt xi lanh; thay gioăng van; siết chặt các đầu nối đường ống. |
IV. LỖI CƠ CẤU NẠP – RA LIỆU
| STT | Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|---|
| 1 | Bàn đẩy kéo bị giật, kẹt hoặc không đến đúng vị trí | Motor giảm tốc hỏng; xích bị giãn/mòn; công tắc hành trình bị lệch. | Căng/chỉnh lại xích; kiểm tra motor giảm tốc; căn chỉnh vị trí công tắc hành trình. |
| 2 | Tấm nỉ chịu nhiệt thường xuyên bị cháy/rách | Áp lực cục bộ quá lớn; tấm thép có ba via/vết xước; nhiệt độ ép quá cao. | Sửa chữa/đánh bóng tấm thép; điều chỉnh áp lực hệ thống; thay tấm nỉ chịu nhiệt. |
V. THÔNG SỐ CÔNG NGHỆ THAM KHẢO
| Hạng mục | Thông số tham khảo |
|---|---|
| Nhiệt độ ép | 160–175°C |
| Áp lực | 1,2–1,6 MPa |
| Thời gian ép nóng | Thông thường 20–45 giây/mm độ dày ván |
| Lưu ý | Cần điều chỉnh theo độ dày ván và yêu cầu của nhà sản xuất giấy tẩm Melamine |
VI. BẢNG CHẨN ĐOÁN NHANH
| Hiện tượng | Ưu tiên kiểm tra |
|---|---|
| Ván bị phồng rộp | Độ ẩm phôi → tốc độ xả áp → nhiệt độ bàn ép |
| Giấy dính vào tấm thép | Giảm nhiệt độ → rút ngắn thời gian → kiểm tra tấm thép đánh bóng |
| Ván bị cong vênh | Nhiệt độ bàn ép trên/dưới → cữ độ dày → giấy tẩm hai mặt |
| Nhiệt độ không lên | Bơm tuần hoàn dầu tải nhiệt → đường dẫn nhiệt → bẫy hơi |
| Áp lực yếu/tụt áp | Van tràn → van cartridge → van giữ áp → phớt xi lanh |