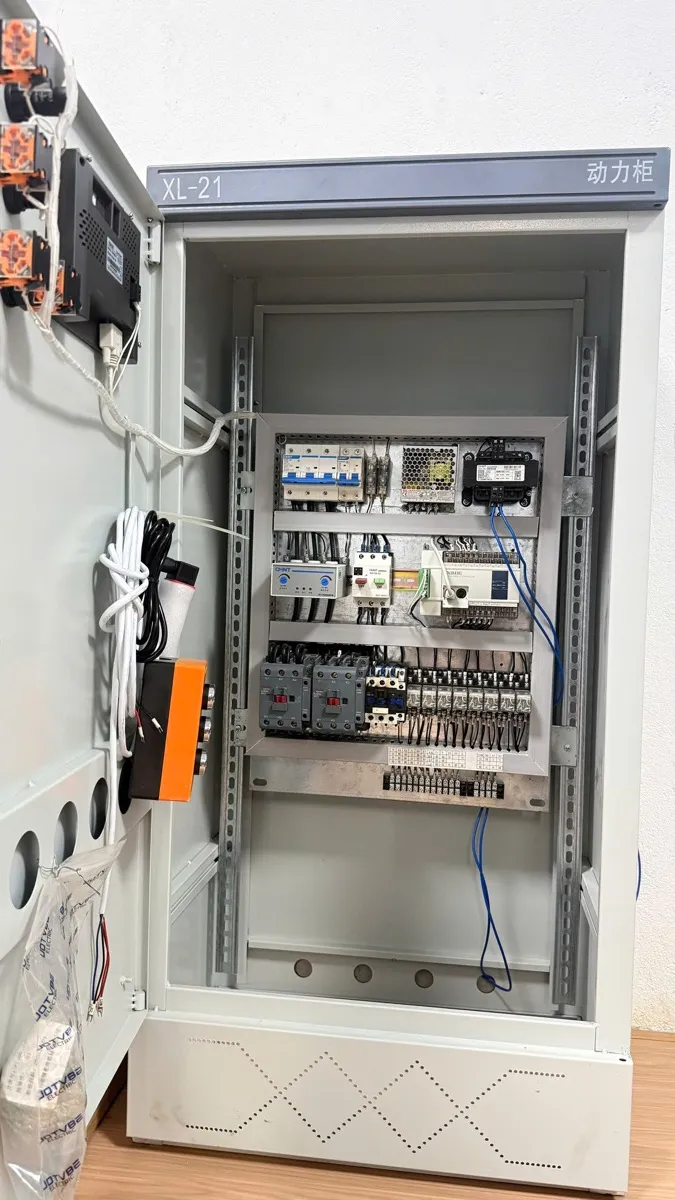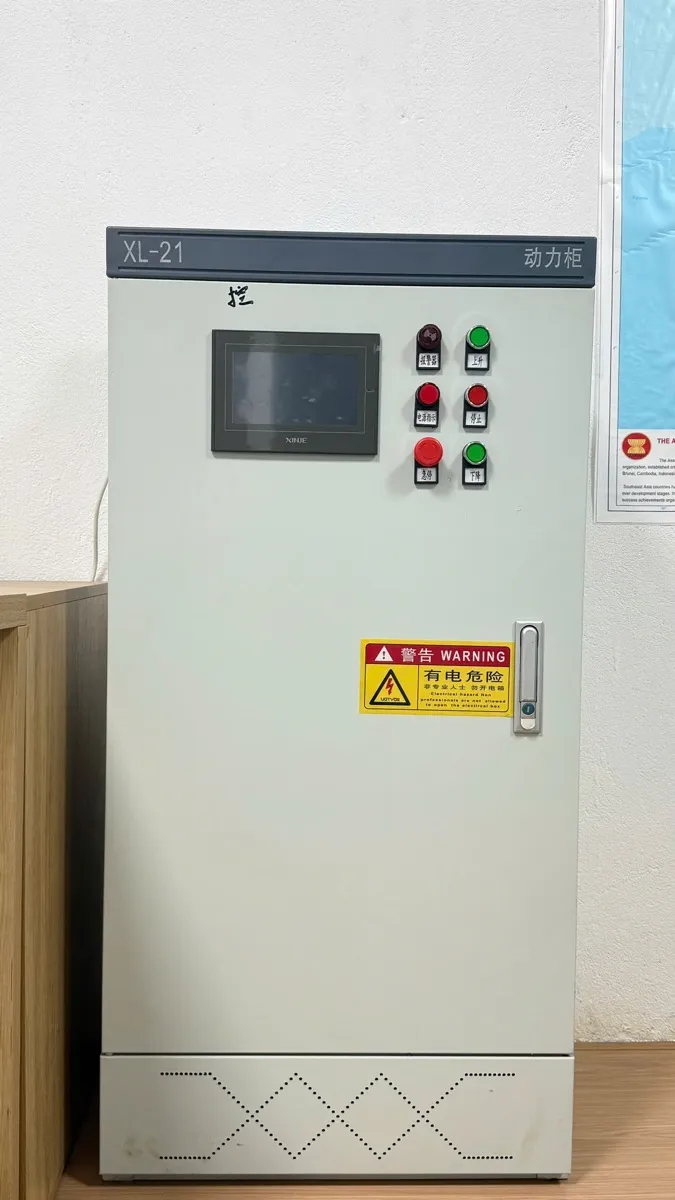
Chúng tôi sử dụng hệ thống tủ điện tân tiến nhất hiện nay, có chia giai đoạn tăng áp, chia giai đoạn xả ẩm giúp ván thành phẩm phẳng hơn, rút ngắn thời gian ép ván:
- 1, Giai đoạn 1: Ép thấp giãn phẳng
- Thao tác: Cấp áp suất thấp cho máy (ví dụ máy 15 tầng khoảng 1.5 MPa), giữ trong 2 phút (120 giây).
- Tác dụng: Giúp từng tấm veneer được giãn đều và trải phẳng hoàn toàn, giảm biến dạng ở các công đoạn sau.
- 2, Giai đoạn 2: Tăng áp thoát ẩm
- Thao tác: Tăng áp suất lên mức tiêu chuẩn và giữ trong 6–10 phút (400–600 giây).
- Sau 400 giây tiến hành xả ẩm một lần, mỗi lần 30–60 giây.
- Tác dụng: Giúp hơi nước bên trong tấm ván thoát ra kịp thời, tránh hiện tượng phồng rộp hoặc tách lớp.
- 3, Giai đoạn 3: Giữ áp định hình
- Thao tác: Sau 400 giây, giảm áp suất xuống khoảng 2 MPa và duy trì ổn định.
- Tác dụng: Tránh xuất hiện vân “xương sườn” trên bề mặt ván, đảm bảo độ dày đồng đều và bề mặt phẳng hơn.
- 4, Giai đoạn cuối: Xả ẩm cuối và xả áp
- Thao tác: Thực hiện lần xả ẩm cuối cùng, giữ áp ổn định ở 2 MPa trong 100 giây rồi tiến hành xả áp.
- Tác dụng: Giảm độ ẩm trong ván xuống mức thấp nhất, đảm bảo thành phẩm không cong vênh và đạt tiêu chuẩn độ dày.